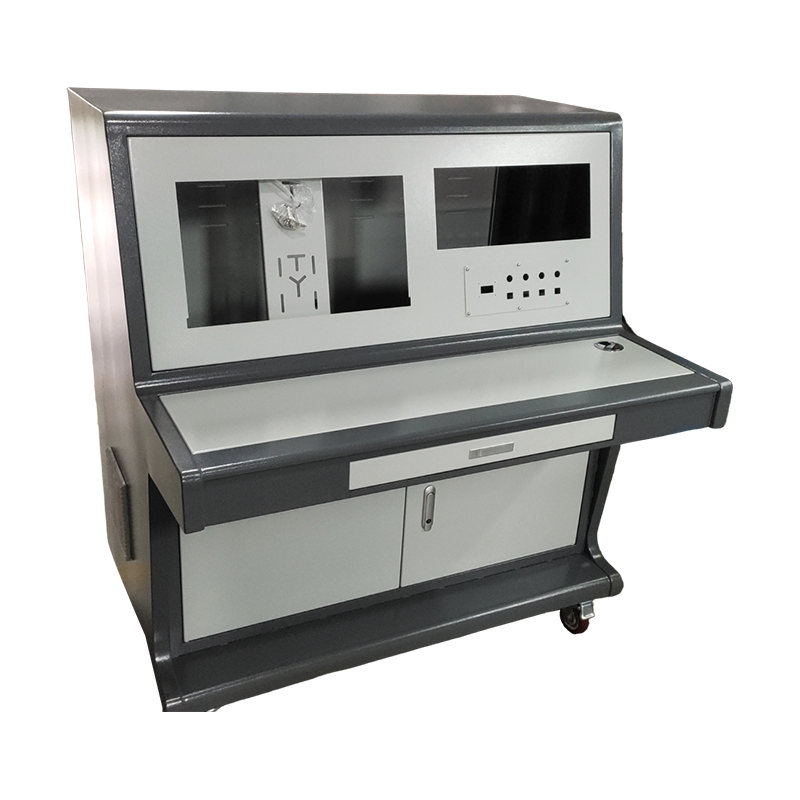
В производственном мире термины « механическая обработка листового металла «и штамповка часто используются как взаимозаменяемые понятия, однако они представляют собой разные подходы с разными возможностями, структурой затрат и приложениями. Понимание разницы между изготовлением листового металла и штамповкой имеет решающее значение для инженеров, специалистов по закупкам и дизайнеров продукции, которым необходимо сбалансировать точность, объем и бюджет. Хотя оба начинают с плоских металлических листов, их пути значительно расходятся в инструментах, сложности и конечных деталях, которые они производят. В этой статье представлено углубленное техническое сравнение, в котором рассматриваются основные принципы, оборудование и факторы принятия решений, определяющие каждый процесс.
Фундаментальное различие заключается в их операционной философии: штамповка — это высокоскоростной процесс с приводом от матрицы, предназначенный для производства больших объемов идентичных деталей с минимальным вмешательством оператора, тогда как изготовление включает в себя гибкий набор методов вычитания и формовки, идеально подходящий для малых и средних объемов и индивидуальной геометрии. В этом руководстве эти различия будут рассмотрены по нескольким направлениям: от стоимости оснастки и сроков выполнения работ до учета материалов и вторичных операций, что даст вам знания для выбора оптимального производственного маршрута для вашего следующего проекта.
Чтобы оценить различия, важно сначала точно определить каждый процесс. Штамповка листового металла — это высокоскоростной производственный процесс, в котором используется пресс и специальные инструменты, известные как штампы, для преобразования плоских металлических листов в определенные формы. Штамп содержит негативное изображение желаемой детали, и пресс применяет огромную силу, чтобы разрезать, сгибать или придавать металлу нужную форму за один ход или серию ударов. Этот процесс имеет высокую повторяемость и позволяет производить тысячи деталей в час, что делает его основой крупносерийного производства.
Напротив, изготовление листового металла относится к более широкой категории производственных технологий, которые включают резку, гибку и сборку металла для создания готового продукта. В отличие от штамповки, при которой используется одна специальная матрица, в производстве используется разнообразное оборудование, такое как лазерные резаки с ЧПУ, листогибочные прессы, револьверные пуансоны и сварочные станции. Такая гибкость позволяет производителям работать с более широким диапазоном материалов и толщин, создавать сложные трехмерные формы и вносить сложные изменения в конструкцию без необходимости дорогостоящего переоснащения [цитата: 4]. По сути, штамповка — это особый метод в более широком мире производства, оптимизированный по скорости и объему, а производство — это универсальный набор инструментов для изготовления сложных деталей на заказ.
Наиболее значительная эксплуатационная разница между штамповкой и изготовлением заключается в необходимом инструменте. Штамповочные операции сосредоточены вокруг пользовательские штампы , которые представляют собой прецизионные инструменты, разработанные специально для одной детали. Эти штампы часто включают в себя сложные функции, такие как пуансоны, направляющие и съемники для выполнения нескольких операций, таких как вырубка, прошивка и формовка, за один ход пресса. Например, прогрессивный штамп может превратить рулон стали в готовый кронштейн со скоростью, превышающей 800 деталей в минуту. Однако за эту скорость приходится платить: разработка штампа может занять от 12 до 20 недель и стоить от 10 000 до более 100 000 долларов, что делает ее непрактичной для небольших серий или прототипов.
С другой стороны, производство опирается на универсальное программируемое оборудование. Наиболее распространенными являются Лазерные резаки с ЧПУ и листогибочные тормоза . Лазерные резаки используют мощный луч для резки сложных форм из листового металла с высокой точностью и без необходимости использования твердых инструментов [цитата: 8]. Затем листогибочный пресс использует пуансон и штамп, чтобы согнуть плоский лист с получением окончательной трехмерной геометрии. Поскольку эти машины программируются с помощью файлов САПР, переключение с одной детали на другую занимает считанные секунды, что обеспечивает беспрецедентную гибкость. Например, поставщик услуг может использовать лазер мощностью 4000 Вт для резки стали толщиной до 1 дюйма, а затем листогибочный пресс мощностью 1000 тонн для формирования сверхпрочных компонентов [цитата: 4]. Такая гибкость является отличительной чертой изготовление листового металла на заказ , что позволяет быстро создавать прототипы и повторять дизайн.
Экономическая жизнеспособность каждого процесса во многом зависит от объема производства и жизненного цикла детали. Штамповка обеспечивает превосходную экономию за счет масштаба: высокие первоначальные инвестиции в оснастку амортизируются по огромному количеству деталей, что приводит к очень низкой себестоимости единицы продукции. Для автомобильных кузовных панелей, корпусов бытовой электроники и деталей бытовой техники, годовой объем которых может превышать 100 000 единиц, штамповка остается бесспорным лидером. Этот процесс также невероятно быстр: время цикла измеряется миллисекундами, что напрямую снижает трудозатраты на деталь.
Производство, наоборот, предлагает более низкий барьер для входа. Поскольку для резки не требуется никаких твердых инструментов, проект можно начать с минимальными первоначальными инвестициями. Это делает его экономически выгодным для количества от одной или двух единиц для прототипов до нескольких тысяч единиц для прецизионное изготовление листового металла проекты. Хотя стоимость единицы продукции выше, чем при штамповке, из-за более медленного цикла и большего количества ручного труда, это часто компенсируется отсутствием затрат на штампы. Исследование показало, что новые технологии, такие как производство листового металла на основе оригами (OSM), могут снизить потребление энергии до 94% и выбросы CO2 на 92% по сравнению с традиционной штамповкой [цитата:7][цитата:12]. Это подчеркивает, насколько современно производство листового металла также может предложить преимущества в области устойчивого развития.
Ключевое эмпирическое правило отрасли: при количестве менее 5000 деталей изготовление почти всегда более рентабельно. Для партий, превышающих 10 000 деталей, штамповка обычно становится экономичным выбором, особенно для тонких материалов.
С технической точки зрения каждый процесс имеет свои сильные стороны и ограничения, которые влияют на конструкцию детали. Штамповка исключительно хороша для создания плоских деталей или деталей средней формы с высокой точностью. Например, точная вырубка, специализированная форма штамповки, позволяет добиться допусков до ±0,0005 дюйма и производить детали с гладкими краями без заусенцев, что часто устраняет необходимость вторичной обработки [цитата:5]. Штамповка также позволяет обрабатывать высокопрочные стали и выполнять сложные операции внутри штампа, такие как нарезание резьбы, клепка и сварка, объединяя многоэтапную сборку в одну линию пресса.
Однако изготовление имеет преимущество, когда дело доходит до создания глубокой, сложной или индивидуально настраиваемой трехмерной геометрии. Листогибочный пресс с ЧПУ может создавать изгибы с точными углами, а с помощью специальных инструментов он может формировать каналы, цилиндры и другие сложные формы. Лазерные резаки могут обрабатывать широкий спектр материалов, от мягкого алюминия до твердого титана, и могут резать толщину до 1 дюйма и более [цитата: 14]. Изготовление также идеально подходит для деталей, требующих интегрированных узлов, таких как корпус, к которому необходимо приварить кронштейны, петли и резьбовые вставки. Такая универсальность является отличительной чертой изготовление металла на заказ , где процесс может быть адаптирован к точным спецификациям проекта.
Выбор между изготовлением и штамповкой — это стратегическое решение, на которое влияет множество факторов. Наиболее важным является объем производства, но не менее важны и другие факторы, такие как тип материала, сложность детали и время выхода на рынок. Для прототипирования, когда дизайн меняется часто, а объемы невелики, изготовление листового металла на заказ является явным победителем. Его гибкость позволяет инженерам быстро выполнять итерации, проверяя форму, пригодность и функциональность без затрат и времени на разработку штампа.
Для крупносерийного производства готовых конструкций штамповка часто является наиболее экономичным и последовательным методом. Такие изделия, как детали автомобильного шасси, компоненты жестких дисков компьютеров и электрические разъемы, почти исключительно изготавливаются методом штамповки из-за необходимости обеспечения максимальной согласованности и низкой себестоимости единицы продукции. Однако решение не всегда является бинарным. Многие изготовление листового металла services предлагать гибридные решения, используя изготовление первоначального прототипа или мелкосерийную оснастку для мостов, а затем переходя к штамповке, как только проект будет завершен и спрос увеличится. Такой поэтапный подход может минимизировать риск и оптимизировать денежный поток.
Основное различие заключается в инструментах и подходе. В штамповке используются дорогостоящие специальные штампы для быстрого изготовления больших объемов деталей. В производстве используется гибкое программируемое оборудование, такое как лазерные резаки и листогибочные прессы, что делает его идеальным для небольших объемов и изготовления нестандартных деталей [цитата: 2].
Выбирайте производство для прототипов, небольших и средних объемов производства (обычно менее 10 000 деталей) или когда ваша деталь имеет сложную геометрию, требующую выполнения нескольких операций, таких как резка, гибка и сварка. Изготовление также является предпочтительным, когда ожидаются изменения в конструкции.
Да, для очень больших объемов низкая себестоимость штамповки за единицу обычно делает ее дешевле, несмотря на высокие инвестиции в оснастку. Точка безубыточности варьируется, но для объемов, превышающих 50 000–100 000 деталей, штамповка обычно является наиболее экономичным вариантом.
Хотя штамповка подходит для более толстых материалов, она наиболее экономична и эффективна для тонких листов, обычно до 1/4 дюйма. Для более толстых листов или толстых материалов более подходящими являются такие методы изготовления, как лазерная резка и формовка листогибочным прессом [цитата: 10].
Оба процесса могут обеспечить высокую точность. Точная вырубка (метод штамповки) позволяет добиться допусков ±0,0005 дюйма [цитата:5]. Точность изготовления с использованием оборудования с ЧПУ обычно составляет ±0,005 дюйма, а некоторые передовые процессы обеспечивают более жесткие допуски.
Контент
Разнообразие моделей для удовлетворения потребностей развития различных регионов мира.
Электрическая коробка AE с напыленным покрытием из углеродистой стали
Трехсекционная панель управления
Нестандартный шкаф из углеродистой стали с напыленным покрытием на заказ
Нестандартный мобильный пульт управления специального исполнения
Нестандартный индивидуальный распылительный верстак из углеродистой стали
Нестандартное индивидуальное ультразвуковое очистное оборудование
Телефон:+86-15896481972 (Чжу Сяосуй)
Факс: +86-0510-83890571
Эл. почта: [email protected]
Адрес:Китай, провинция Цзянсу, г. Уси, район Хуэйшань, ул. Ванци, ул. Цида, д. 2, ул. Цяошуньци, д. 1.

 English
 русский
 Español
 中文简体